
Kuinka ZXD-440 In-Line pinoamislinja eliminoi inhimilliset virheet muuntajaytimissä
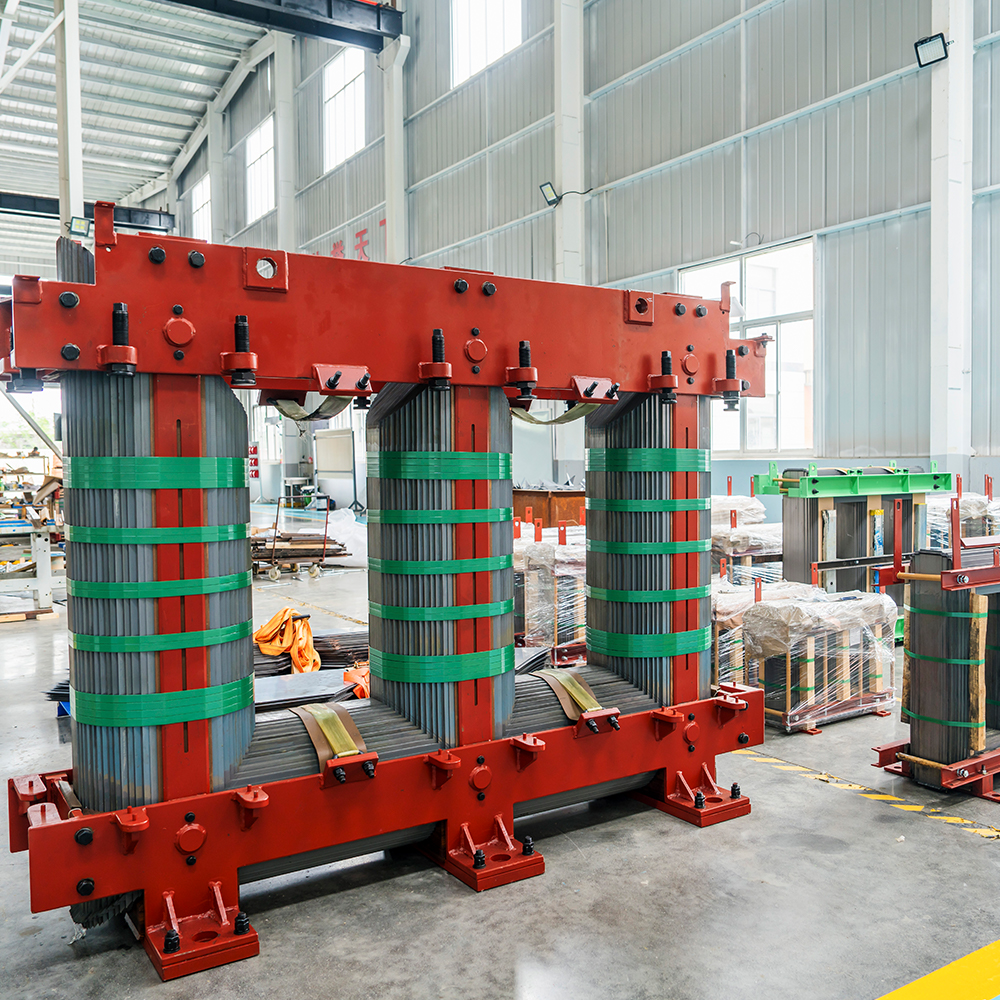
Suuret tehomuuntajan ytimet on rakennettu tuhansista ohuista piiteräslaminaatioista. Jokainen laminaatti on leikattava, sijoitettava ja koottava tiukkojen toleranssien mukaan, koska yksittäisellä arkilla merkityksettömältä näyttävä poikkeama sekoittuu nopeasti koko pinon poikki. Perinteisissä konepajoissa hylsyjen pinoaminen on riippunut taitavien käyttäjien käsistä ja silmistä. Silti riippumatta siitä, kuinka kokenut tiimi on, manuaalinen käsittely tuo mitattavia vaihteluita kohdistukseen, nivelten asentoon ja materiaalin kuntoon.
ZXD-440 automaattinen in-line muuntajan ytimien pinoamislinja on suunniteltu eliminoimaan juuri nämä vaihtelut. Sen sijaan, että se vain nopeuttaisi käyttäjää, se poistaa käyttäjän kohdista, joissa tarkkuus on tärkeintä. Tässä artikkelissa kerrotaan, missä inhimillinen virhe tulee pinoamisprosessiin, kuinka ZXD-440 torjuu jokaista vikatilaa ja mitä se tarkoittaa suurten tehomuuntajan ytimien valmistajille.
Missä inhimillinen virhe hiipii ydinten pinoamiseen
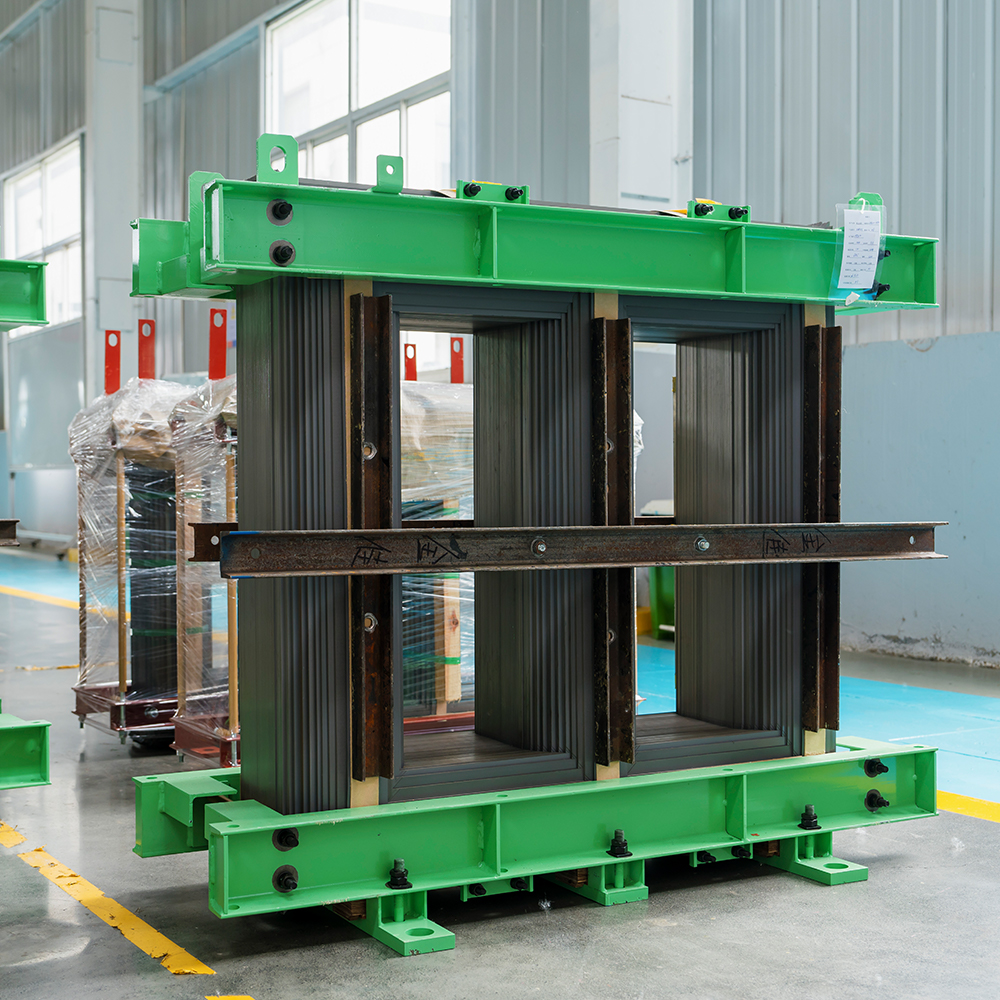
Muuntajan sydänlaminaatioiden pinoaminen ei ole pelkkää teräslevyjen pinoamista. Eristyspinnoitteen tulee pysyä ehjänä, päittäisrakojen ja porrasliitosten tulee noudattaa tarkkaa järjestystä ja hylsyn lopullisten mittojen tulee pysyä tiukoissa toleransseissa. Suuressa tehomuuntajan sydämessä pinoamisvirheiden käytännön seuraukset ovat vakavia.
- Kasvaneet ydinhäviöt: Väärin kohdistetut laminaatit lisäävät pyörrevirtahäviöitä ja luovat paikallisia kuumia kohtia, jotka vähentävät muuntajan tehokkuutta.
- Mekaaniset vauriot: Käsittely voi naarmuttaa tai hankaa eristepinnoitetta, mikä oikosulkee viereiset laminaatit ja heikentää magneettista suorituskykyä.
- Mittapoikkeama: Pieni kohdistusvirhe yhdellä arkilla moninkertaistuu tuhansissa kerroksissa ja voi työntää valmiit ytimet määrittelyjen ulkopuolelle.
- Melu ja tärinä: Epäsäännöllinen pinoaminen muuttaa magneettipiiriä ja lisää kuultavissa olevaa melua ja mekaanista tärinää käytön aikana.
Suurten tehomuuntajien valmistajille nämä virheet eivät ole pelkästään kosmeettisia. Sydän, joka ei läpäise sähkötestausta tuotantolinjan lopussa, vaatii laajaa uudelleenkäsittelyä tai vaikeissa tapauksissa täydellisen vaihdon. Romukustannukset, uudelleentyöstötyö ja viivästyneet toimitukset johtuvat suoraan pinoamisvirheistä, jotka olisi voitu estää lähteellä.
Tavoitteena ei ole löytää vikoja ytimen asennuksen jälkeen, vaan tehdä viat mahdottomaksi asennuksen aikana.
Kuinka ZXD-440 poistaa käyttäjästä riippuvan vaihtelun
Automaattinen pinoamislinja ZXD-440 korvaa manuaalisen harkinnan jokaisessa kriittisessä vaiheessa. Sen tekninen lähestymistapa voidaan tiivistää neljään ominaisuuteen.
1. Automaattinen syöttö ja paikannus
Laminaatiot tulevat ZXD-440:een ylävirran leikkauslinjasta, ja ne kohdistetaan servo-ohjaimilla käsin. Jokainen arkki asetetaan pinoon valvottuun asentoon, joten käyttäjän syvyyden havainto ja huomio eivät enää määritä kohdistustarkkuutta. Tuloksena on toistettava sijoittelu ensimmäisestä laminoinnista viimeiseen.
2. Reaaliaikainen tarkastus automaattisella hylkäämisellä
Linja sisältää laminoinnin tarkastusvaiheen, joka tarkistaa jokaisen arkin mittapoikkeamien, reunavirheiden ja pintavaurioiden varalta, ennen kuin se pääsee pinoon. Kaikki laminointi, joka ei läpäise tarkastusta, hylätään automaattisesti erilliseen roskakoriin, mikä estää viallista materiaalia saastuttamasta ydintä. Tämä jatkuva prosessinaikainen tarkastus korvaa silmämääräiset pistokokeet, joista manuaaliset toiminnot riippuvat.
3. Pakotettu askelkierrosgeometria
Porrastettu pinoaminen on yksi tehokkaimmista tavoista vähentää magneettihäviöitä muuntajan ytimissä, mutta vain silloin, kun jokainen liitos noudattaa samaa kaavaa. ZXD-440 pakottaa pinoamisjärjestyksen mekaanisesti, joten kierroskohdat ja rakojen mitat ovat yhdenmukaiset kerroksesta toiseen. Käyttäjän väsymyksestä, häiriötekijöistä tai tottumuksesta johtuva vaihtelu poistetaan kokonaan.
4. Tuotantotiedot ja jäljitettävyys
Koska koko prosessi on automatisoitu, ZXD-440 voi tallentaa pinoamisparametrit, tarkastustulokset ja tuotantomäärät ilman paperityötä. Nämä tiedot antavat laatusuunnittelijoille näkyvyyden jokaiselle erälle ja luovat kirjausketjun, jota manuaaliset prosessit eivät pysty tarjoamaan. Kun valmistajan on todistettava prosessinhallinta sähköalan asiakkaalle, tämä tietue on yhä tärkeämpi.
Automatisointi ei pelkästään vähennä inhimillisiä virheitä; se eliminoi olosuhteet, joissa inhimillinen virhe tapahtuu.
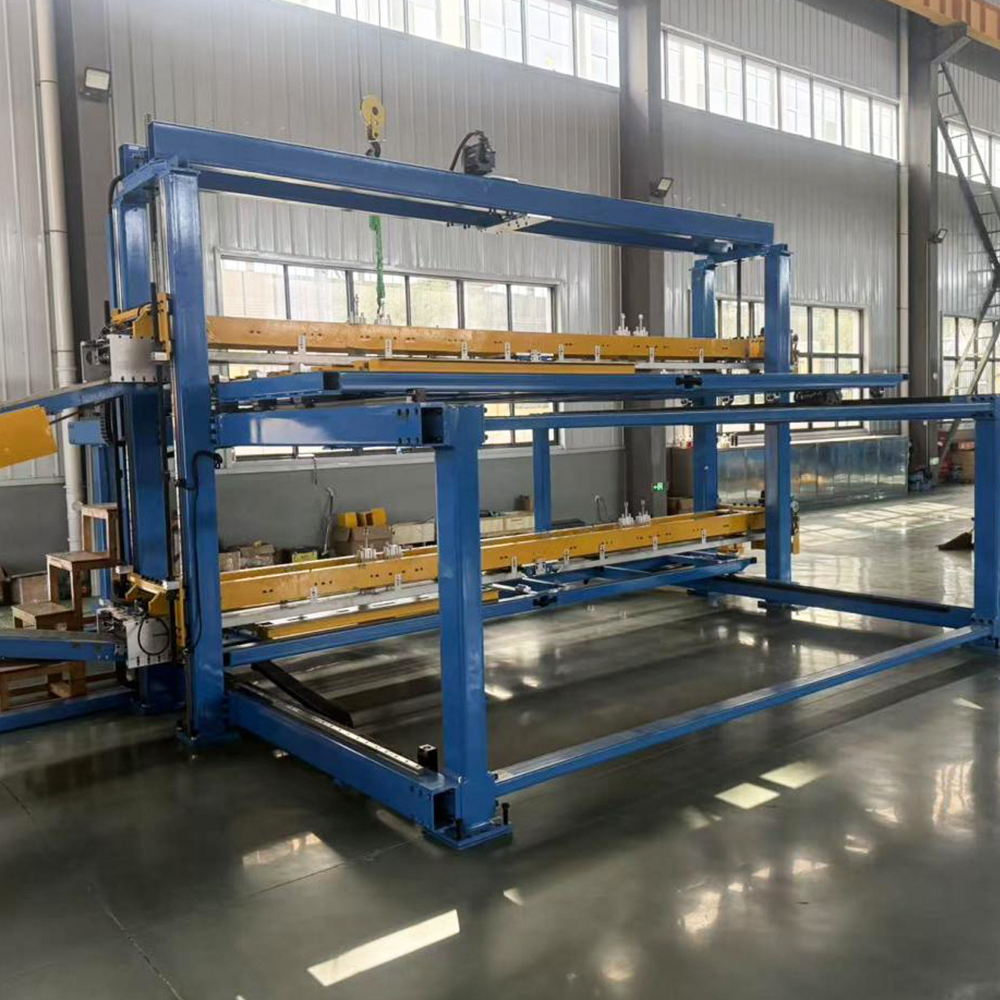
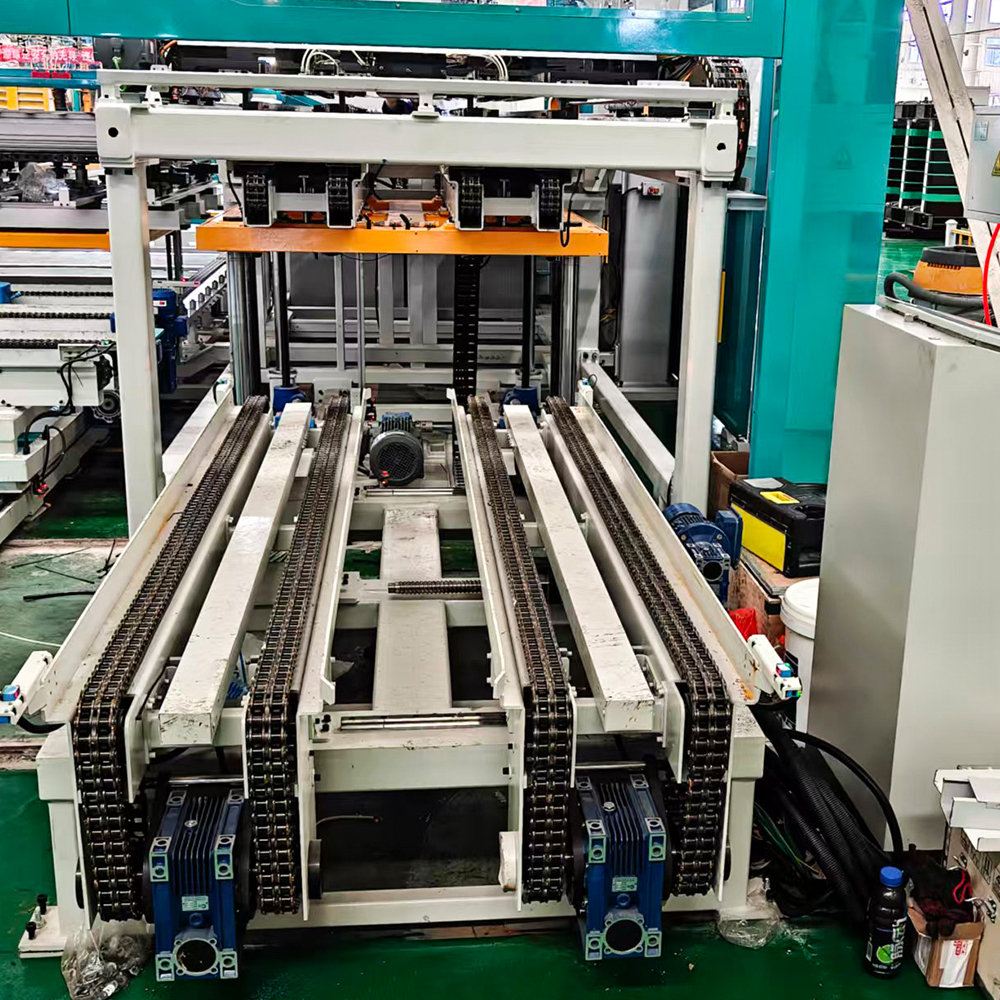
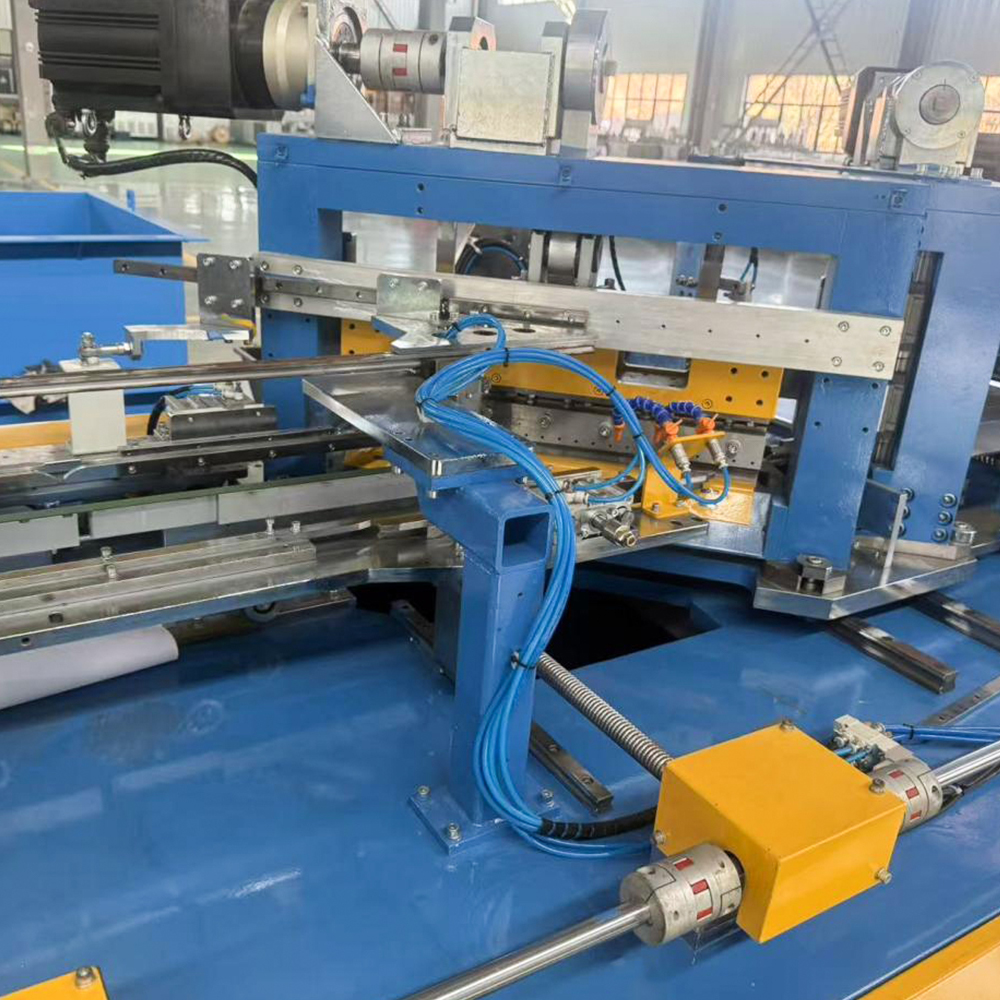
 ZXD-440 Automaattinen In-line Transformer Core Pining Line Tämä in-line-järjestelmä liitetään suoraan leikkauslinjaan ja pinoaa laminaatit välittömästi leikkauksen jälkeen. Se eliminoi välipuskuroinnin ja manuaalisen käsittelyn ja tallentaa automaattisesti pinoamisparametrit ja tarkastustiedot prosessin paremman jäljitettävyyden parantamiseksi. Näytä tuote →
In-Line vs. Offline pinoaminen: Miksi integraatio on tärkeää?
Offline-pinoamisjärjestelmät ovat arvokkaita, kun ytimet valmistetaan erillisissä työsoluissa, jolloin laminaatit kuljetetaan koneiden välillä. Mutta jokainen siirto leikkauksen, varastoinnin ja pinoamisen välillä tuo esiin käsittelykohtia, joissa arkit voivat vaurioitua tai sekoittua. ZXD-440 on suunniteltu sijoitettavaksi suoraan leikkuulinjan taakse, vastaanottaen laminaatit välittömästi leikkaamisen jälkeen ja pinoamalla ne ilman välipuskurointia.
| Ominaisuus | Manuaalinen pinoaminen | Offline automaattinen linja | In-Line ZXD-440 |
|---|---|---|---|
| Laminointi ruokinta | Käsin syötetty arkki arkilta | Puoliautomaattinen lastaus | Suoraan leikkauslinjalta |
| Kohdistuksen tarkkuus | Operaattorista riippuvainen | Kiinteät mekaaniset ohjaimet | Servoohjattu tarkka paikannus |
| Tarkastus | Visuaalinen pistetarkastus | Säännöllinen manuaalinen tarkastus | Jokainen laminointi reaaliajassa |
| Viallinen laminoinnin käsittely | Manuaalinen poisto | Puoliautomaattinen erotus | Automaattinen hylkääminen erilliseen roskakoriin |
| Tietojen tallennus | Paperiset asiakirjat | Paikalliset ennätykset | Integroitu jäljitettävyys |
Vertailussa näkyy tärkeä seikka: in-line-käyttö ei ole vain layout-mukavuudesta kiinni. Kun katkaisu, tarkastus ja pinoaminen yhdistetään yhdeksi automatisoiduksi virtaukseksi, materiaalinkäsittelyyn osallistuvien toimijoiden määrä vähenee ja vaurioiden käsittelymahdollisuudet vähenevät.
Valmistajat, jotka arvioivat molempia lähestymistapoja, voivat verrata koko valikoimaa ydinten pinoamis- ja kokoonpanolinjat nähdäksesi, mikä kokoonpano vastaa heidän tehdastaan. Niille, jotka tarvitsevat erillisen työsolun, LXD4201-muuntajan ytimien pinoamisen offline-tuotantolinja tarjoaa samat tarkkuusohjaukset eräsuuntautuneessa asettelussa.
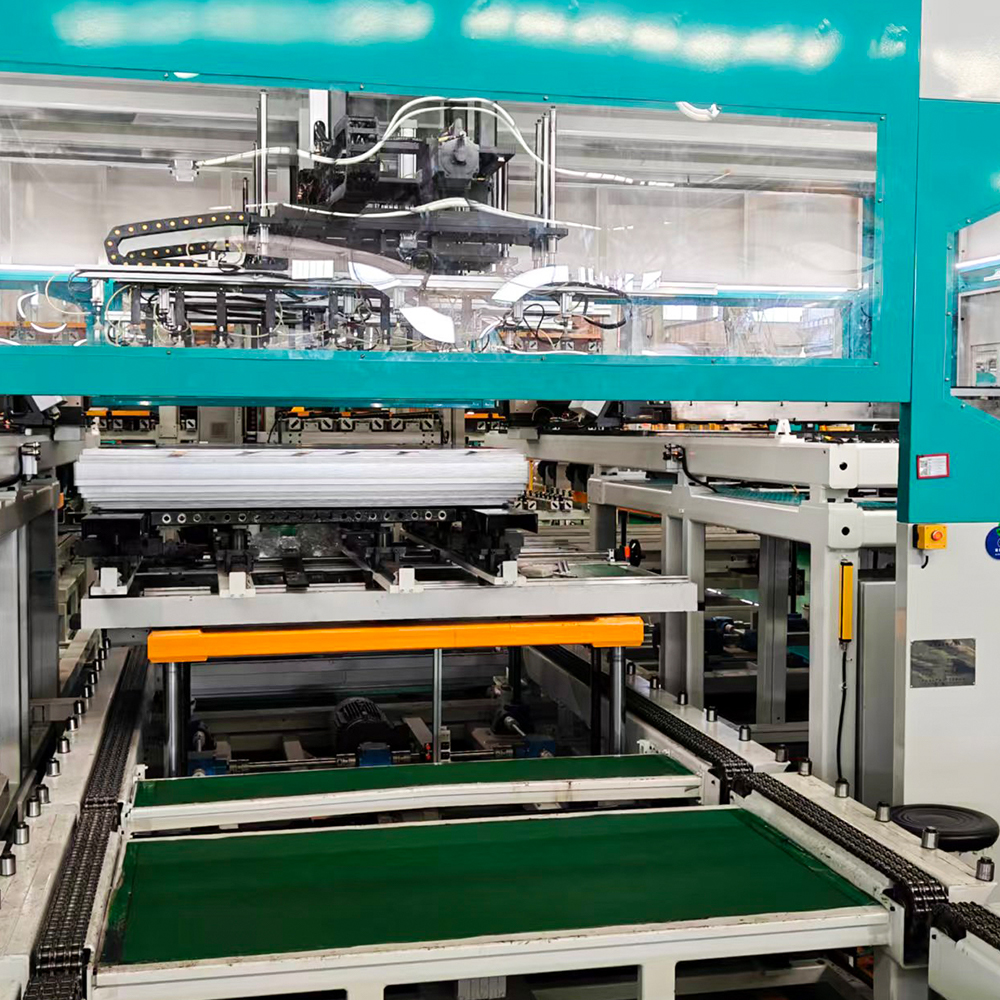 LXD-420-1 Offline Transformer Core Pinottava tuotantolinja Tämä erillisille työkennoille suunniteltu offline-pinoamislinja hyväksyy sarakkeet leikkauslinjoilta ja kokoaa laminaatit automaattisesti ydinpiirustusten mukaan. Se käsittelee manuaalisia pinoamisongelmia, kuten arkkivaurioita ja epäjohdonmukaista laatua, ja tarjoaa tarkan eräsuuntautuneen ohjauksen. Näytä tuote →
Leikkauslinjasta valmiiseen ytimeen: Täydellinen automatisoitu työnkulku
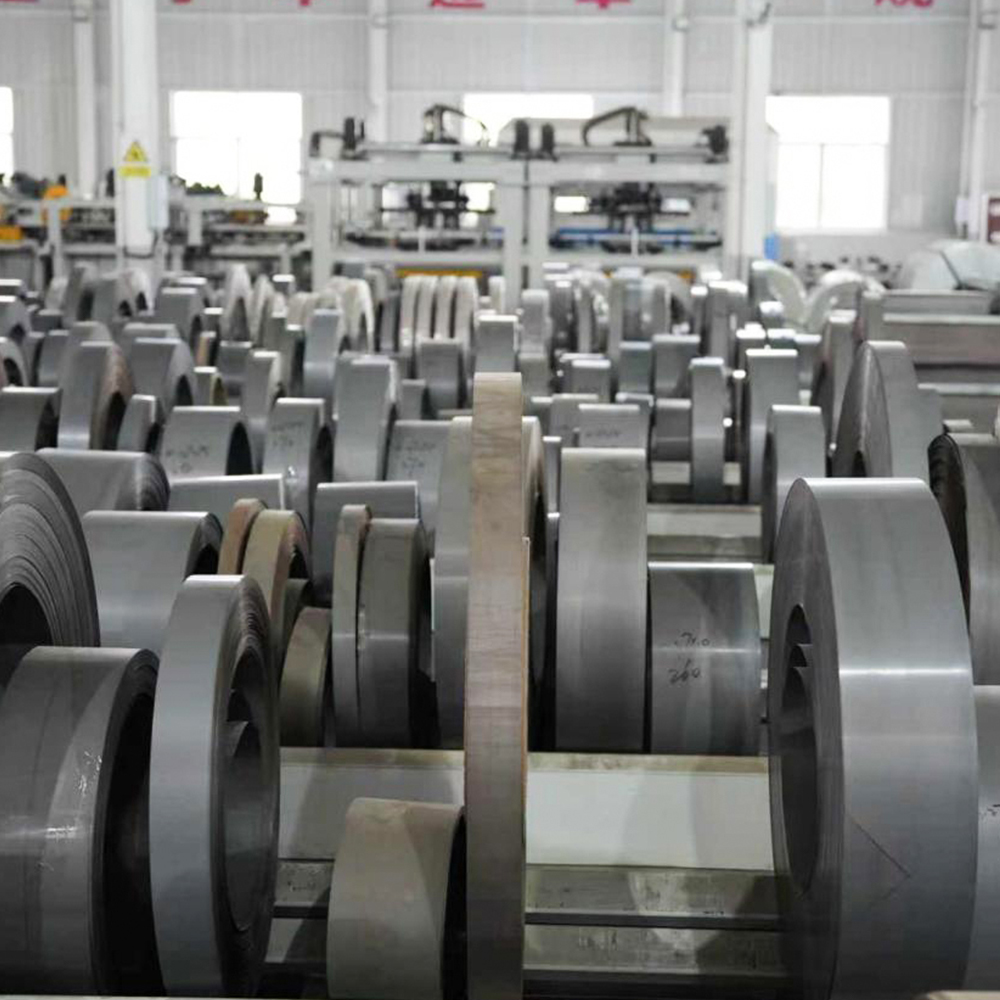
ZXD-440 suorittaa pinoamistoiminnon, mutta tehomuuntajan sydämen laatu määritetään ennen kuin ensimmäinen laminointi saavuttaa pinon. Piiteräs on kelattava auki, tasoitettava ja leikattava tarkkaan pituuteen ilman purseita tai reunavaurioita. Vakaalla leikkausgeometrialla varustettu siima on siksi välttämätön kumppani pinoamisvaiheessa.
Jingtianxian tuotevalikoima kattaa tämän työnkulun molemmat puolet. HJDZ440-piiteräksinen leikkauslinja tuottaa mittatarkkoja laminaatteja, jotka syötetään suoraan automatisoituun pinoamisprosessiin, mikä antaa valmistajille yhteensopivan laiteparin yhteensopimattomien koneiden kokoelman sijaan.
 HJ-DZ-440 silikoniteräksinen leikkauslinja Tämä erittäin tarkka servokäyttöinen leikkauslinja tuottaa mittatarkkoja laminaatteja ±0,2 mm:n leikkaustarkkuudella. Se yhdistää syöttö-, lävistys- ja V-rei'ityksen, ja se yhdistyy saumattomasti automatisoitujen pinoamislaitteiden kanssa varmistaakseen tasaisen syöttölaadun hylsyn kokoonpanossa. Näytä tuote →
Itse ydinlinjan lisäksi Jingtianxia suunnittelee myös älykkäitä konepajavarastointijärjestelmiä ja automatisoituja logistiikkalinjoja. Tämä laajempi ominaisuus on tärkeä, koska pinoamisen tarkkuus ei ole vain laiteongelma. Jos laminaatteja varastoidaan väärin tai kuljetetaan karkeasti prosessien välillä, paras pinoamislinja joutuu vaikeuksiin. Täydellinen automatisoitu työnkulku käsittelee leikkausta, käsittelyä ja pinoamista yhtenä jatkuvana järjestelmänä.
Usein kysytyt kysymykset
Q1: Minkä kokoisia muuntajaytimiä ZXD-440 pystyy käsittelemään?
ZXD-440 on suunniteltu suurille tehomuuntajan ytimille keskisuuren ja suuren kapasiteetin luokassa. Saavutettavissa oleva laminoinnin leveys, pinon korkeus ja ytimen geometria riippuvat tietystä linjakokoonpanosta, joten valmistajien tulee keskustella ydinpiirustusistaan suunnittelutiimin kanssa yhteensopivuuden varmistamiseksi.
Q2: Kuinka tarkastusjärjestelmä havaitsee vialliset laminaatit?
Tarkastusmoduuli tarkastaa jokaisen laminoinnin optisesti ja mittasuhteiltaan ennen pinoamista. Määritetyn toleranssin ulkopuolelle jäävät laminaatit ohjataan automaattisesti hylkäyslokeroon, joten vialliset arkit eivät koskaan pääse pinoon.
Q3: Voidaanko ZXD-440 lisätä olemassa olevaan tuotantopajaan?
Kyllä, in-line-suunnittelu mahdollistaa sen sijoittamisen yhteensopivan pituusleikkauksen taakse. Virtajohdon jälkiasennus sisältää paikannusarvioinnin mittojen, materiaalivirran ja liitäntäpisteiden vahvistamiseksi, minkä jälkeen valmistajan insinöörit suorittavat asennuksen ja käyttöönoton.
Q4: Kuinka monta käyttäjää tarvitaan ZXD-440:n käyttämiseen?
Linja on suunniteltu toimimaan minimaalisella suoralla työvoimalla. Operaattorit pääasiassa valvovat prosessia, valvovat tarkastushälytyksiä ja hallitsevat materiaalin syöttöä syöttöpäässä. Tarkka henkilöstötarve riippuu ympäröivästä tuotantoympäristöstä ja integroinnin tasosta apujärjestelmien kanssa.
Johtopäätös
Inhimillinen virhe muuntajan ytimien pinoamisessa ei ole työntekijän pätevyyskysymys. Se on rakenteellinen seuraus manuaalisista prosesseista, joissa linjaus, tarkastus ja dokumentointi ovat kaikki riippuvaisia yksilöllisestä harkinnasta. ZXD-440 hyökkää suoraan rakenteeseen asentamalla tarkkuusmekaniikkaa ja automaattisen tarkastuksen jokaiseen kohtaan, jossa virheitä on historiallisesti tullut prosessiin.
Suurten tehomuuntajasydänten valmistajille päätös linjassa olevan automaattisen pinoamisjärjestelmän käyttöönotosta on viime kädessä päätös johdonmukaisuudesta: johdonmukainen sijoitus, johdonmukainen tarkastus, johdonmukaiset tiedot ja johdonmukainen reitti raakapiiteräksestä valmiiseen ytimeen. Kuten muuntajan sydämen laatupäivitykset jatkamaan voimalaiteteollisuuden uudistamista, automatisoidut prosessointilaitteet ovat siirtymässä kilpailuedusta vaatimukseksi.
In-line pinoamislinja ei vain tee tehtaasta nopeampaa. Se tekee tehtaasta ennustettavamman, ja niinkin kriittisen komponentin kuin suuren tehomuuntajan ytimen kohdalla ennustettavuus on luotettavuuden perusta.
-
mobiili
+86-18351152766
-
Sähköposti
479279940@qq.com
-
Osoite
No.3 Park, Jiangcunin kylä, Liangxun kaupunki, Jiangyanin alue, Taizhoun kaupunki, Jiangsun maakunta, Kiina


Tekijänoikeus © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing