
Ydinpinoamis- ja kokoonpanolinjat: tarkkuus, prosessi ja suorituskyky
Muuntajasydänvalmistus on yksi kriittisimmistä prosesseista sähkölaitteiden tuotannossa. Muuntajan suorituskyky, tehokkuus ja luotettavuus riippuvat pohjimmiltaan siitä, kuinka tarkasti sen ydin on pinottu ja koottu. Ytimen pinoamis- ja kokoonpanolinjat ovat kehittyneet manuaalisista, työvaltaisista toiminnoista pitkälle automatisoituihin, digitaalisesti ohjattuihin järjestelmiin, jotka tarjoavat ennennäkemättömän tarkkuuden ja johdonmukaisuuden. Tässä artikkelissa tarkastellaan ydinten pinoamisen teknisiä näkökohtia, kokoonpanolinjojen kehitystä ja modernin automaation mitattavissa olevia etuja.
Ydinpinoamisen ymmärtäminen muuntajavalmistuksessa
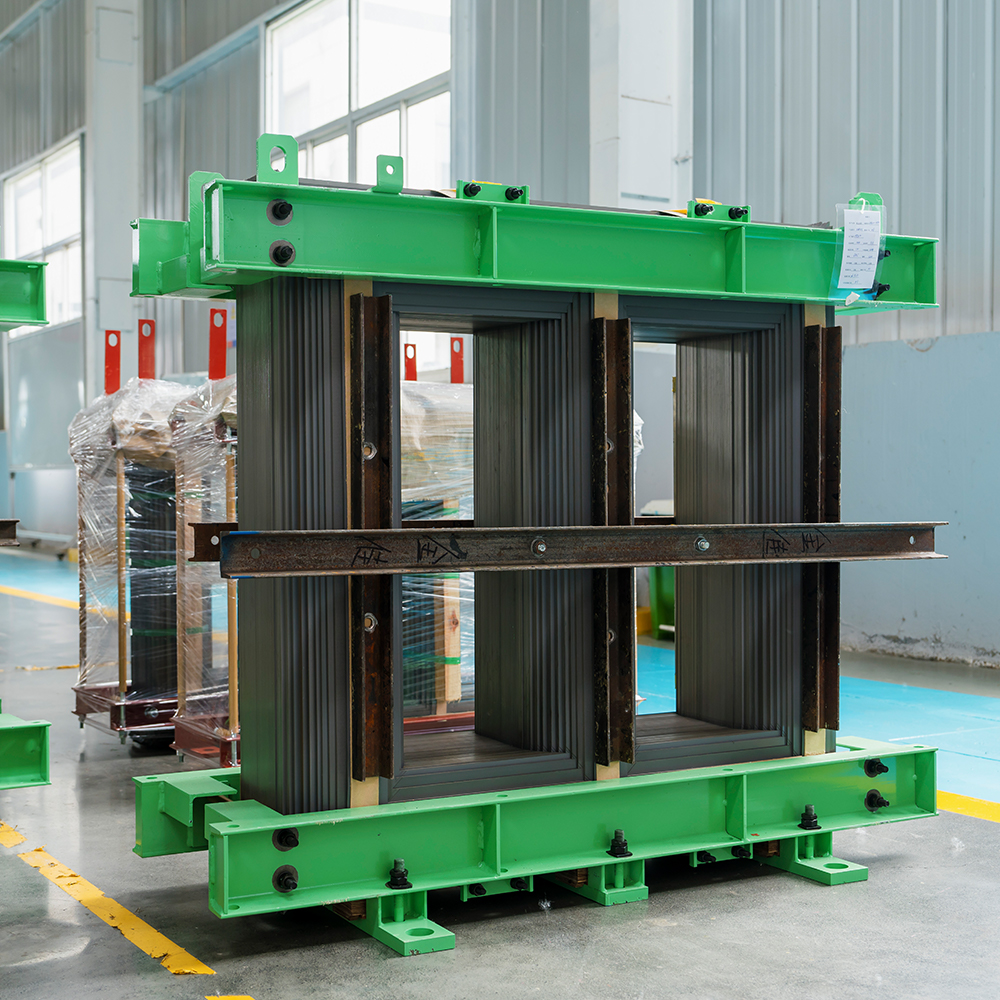
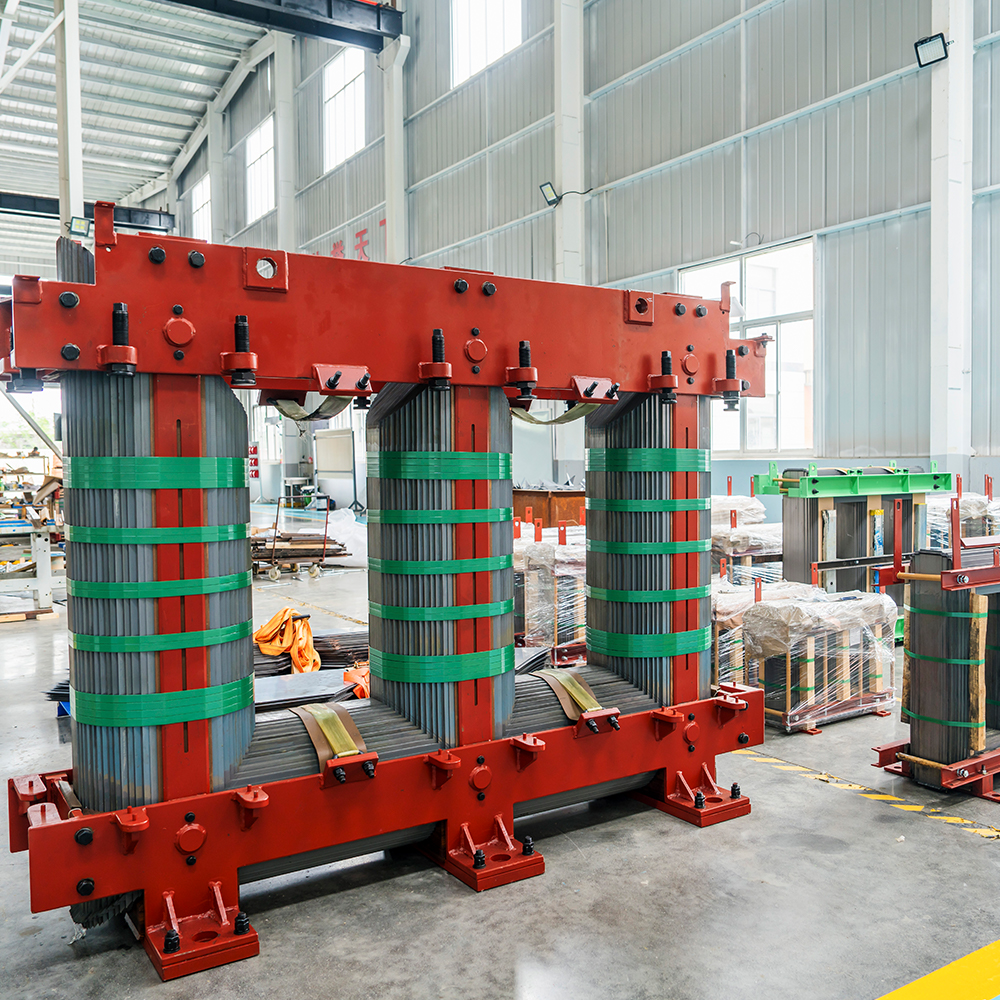
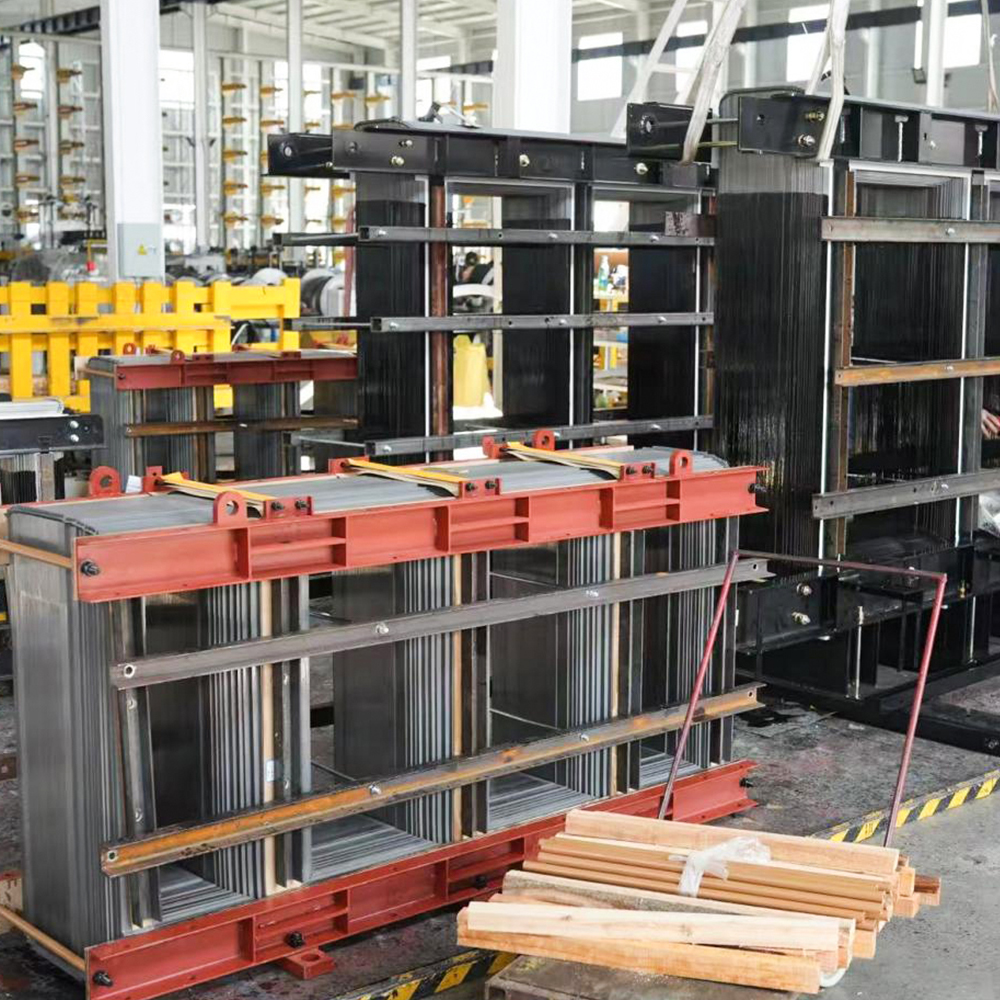
Sydämien pinoaminen on prosessi, jossa kootaan ohuita rakeisen sähköteräksen levyjä täydelliseksi muuntajan ytimeksi. Nämä laminaatit, tyypillisesti 20 gauge tai ohuemmat, on päällystetty eristemateriaalilla molemmilta puolilta pyörrevirtahäviöiden minimoimiseksi. Ydin tarjoaa suljetun polun magneettivuolle, joka yhdistää ensiö- ja toisiokäämit, mikä tekee sen rakenteesta kriittisen muuntajan suorituskyvyn kannalta.
Ytimen rakentamisen perusperiaatteet
Ytimen on täytettävä useita teknisiä vaatimuksia:
- Magneettisen polun jatkuvuus: Laminaatiot on kohdistettava keskeytymättömien magneettisten piirien luomiseksi.
- Pienimmät ilmaraot: Porrasliitokset vaativat alle 2 mm:n rakoja vuovuodon ja paikallisen kuumenemisen estämiseksi.
- Purseen hallinta: Leikkauksen aiheuttamat ohuet teräskierteet on minimoitava, jotta estetään osittainen purkaus öljytäytteisissä muuntajissa.
- Neliömäisyys ja kohtisuoraisuus: Magneettipiirien on säilytettävä tarkat geometriset suhteet.
- Pinon tiiviys: Oikea puristus vähentää melutasoa ja estää tärinän aiheuttamia vaurioita.
Keskeiset tiedot: Rako porrasliitoksissa korreloi suoraan muuntajan tehokkuuden kanssa. Pienetkin kohdistusvirheet voivat lisätä tyhjäkäyntihäviöitä 3-5 % ja nostaa käyttömelutasoa useilla desibeleillä. Nykyaikaiset automatisoidut järjestelmät on suunniteltu säilyttämään mikronitason tarkkuus tuhansissa laminointikerroksissa.
Ytimen laminointimateriaalit ja niiden vaikutus pinoamiseen
Ydinmateriaalin valinta vaikuttaa olennaisesti pinoamisprosessiin. Muuntajasydämissä käytetään korkealaatuista raeorientoitua sähköterästä, jossa on pieni prosenttiosuus piitä hystereesihäviöiden vähentämiseksi. Materiaali rullataan ohuiksi levyiksi ja päällystetään eristyskerroksilla pyörrevirtahäviöiden minimoimiseksi.
| Materiaalin omaisuus | Vaikutus pinoamiseen | Laadun huomioon ottaminen |
|---|---|---|
| Viljan suuntaus | Määrittää leikkauskulmat ja pinoamissuunnan | On säilytettävä johdonmukainen suuntaus magneettisten ominaisuuksien vuoksi |
| Eristyspinnoite | Vaikuttaa liimausmenetelmiin ja pinoamispaineeseen | Sen tulee pysyä ehjänä käsittelyn aikana |
| Paksuustoleranssi | Vaikuttaa pinon korkeuden tarkkuuteen | Kumulatiivinen paksuusvaihtelu vaikuttaa lopullisiin mittoihin |
| Edge Burr Taso | Vaatii leikkauslaitteet tarkkuusohjauksella | Vaikuttaa suoraan pinoamisen tiiviyteen ja eristyksen eheyteen |
Pinoamisprosessissa on otettava huomioon nämä materiaalin ominaisuudet samalla, kun tuhansien laminointien kohdistus on säilytettävä. Jopa korkealaatuisilla materiaaleilla pinoamismenetelmä vaikuttaa merkittävästi muuntajan lopulliseen suorituskykyyn.
Manuaalinen pinoaminen vs. automaattinen pinoaminen
Toimiala on suurelta osin siirtynyt manuaalisesta pinoamisesta automatisoituihin järjestelmiin. Manuaalinen pinoaminen on edelleen yleistä joissakin sovelluksissa, mutta siihen liittyy luontaisia haasteita, joihin automaattiset rivit vastaavat.
Manuaaliset pinoamisominaisuudet
- Työvaltainen ja aikaa vievä prosessi
- Altis inhimillisille virheille ja epäjohdonmukaisuuksille
- Vaihteleva pinon tiiviys ja kohdistuslaatu
- Alempi tuottavuus ja korkeammat työvoimakustannukset
- Luottaa vahvasti teknikon ammattitaitoon ja koulutukseen
Automaattisen pinoamisen edut
- Tasainen, toistettava pinoamislaatu tuotantoajoilla
- Inhimillisen virheen eliminointi laminoinnin sijoittelussa
- Huomattavasti suurempi tuotantokapasiteetti
- Pienempi tyhjäkäyntihäviö ja pienempi käyttömelu
- Pienemmät työvoimakustannukset ja parempi työturvallisuus
Toimialan vertailuarvo: Automaattiset ytimien pinoamisjärjestelmät ovat osoittaneet noin 5 desibelin melua ja noin 5 %:n vähennyksen ilman kuormitusta käsin pinoaviin ytimiin verrattuna. Nämä parannukset tuovat merkittäviä käyttösäästöjä muuntajan käyttöiän aikana.
Automatisoidut ydinpinoamisjärjestelmät: arkkitehtuuri ja toiminta
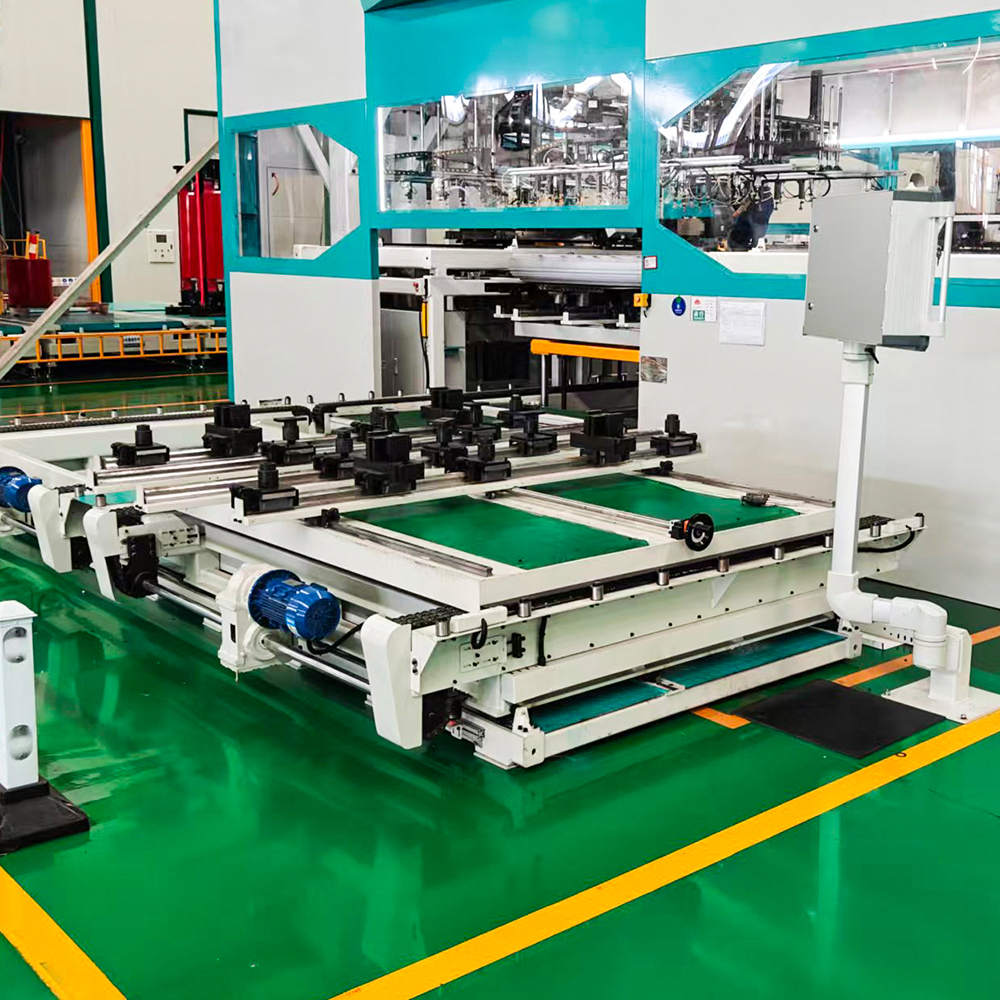
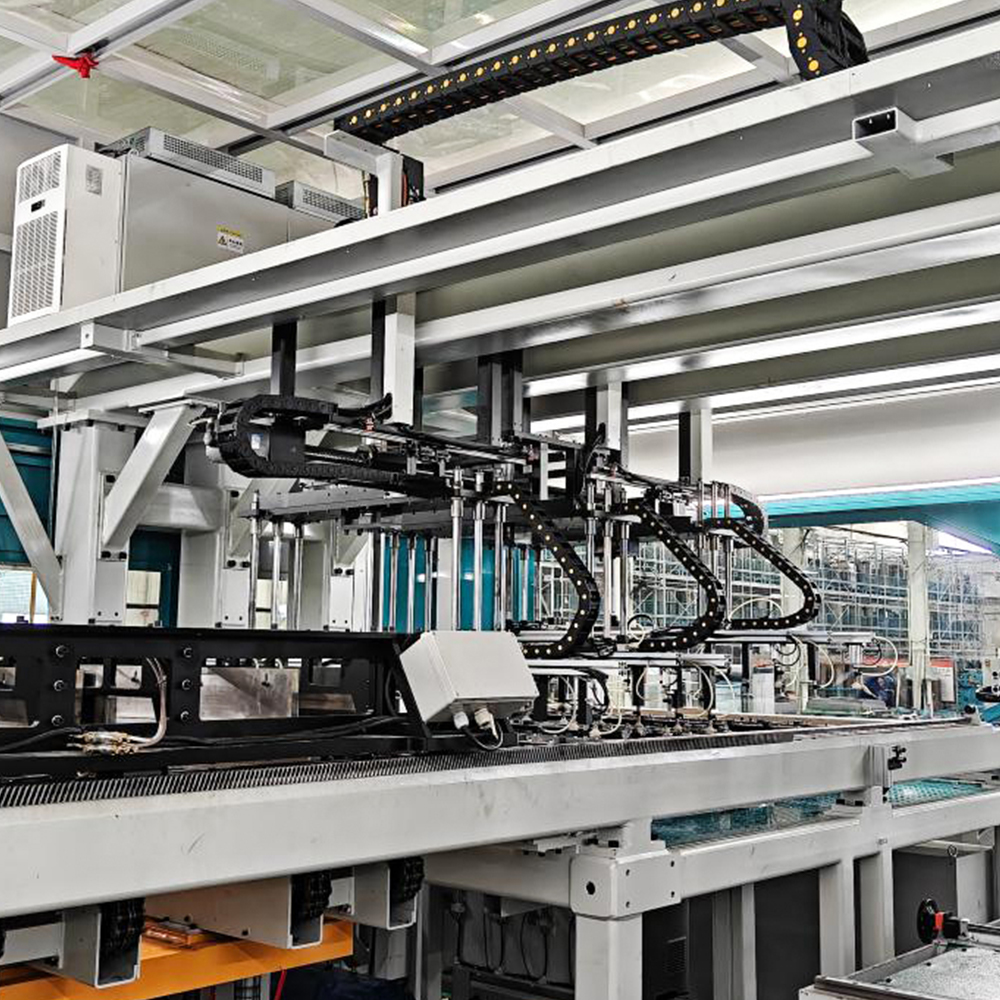
Moderni Ytimen pinoamis- ja kokoonpanolinjat integroida tarkkuusleikkaus automaattiseen pinoamiseen jatkuvassa tai puolijatkuvassa prosessissa. GEORG autostack -sarja on esimerkki nykyaikaisten järjestelmien ominaisuuksista.
Järjestelmän osat
- Rentoutuminen ja ruokinta: Sähköteräskelat kelataan auki ja syötetään leikkausjärjestelmään jännityksen hallinnassa.
- Tarkkuusleikkaus: Servoohjatut leikkuuyksiköt tuottavat laminaatteja mikronitason tarkkuudella ja kontrolloidulla pursetasolla.
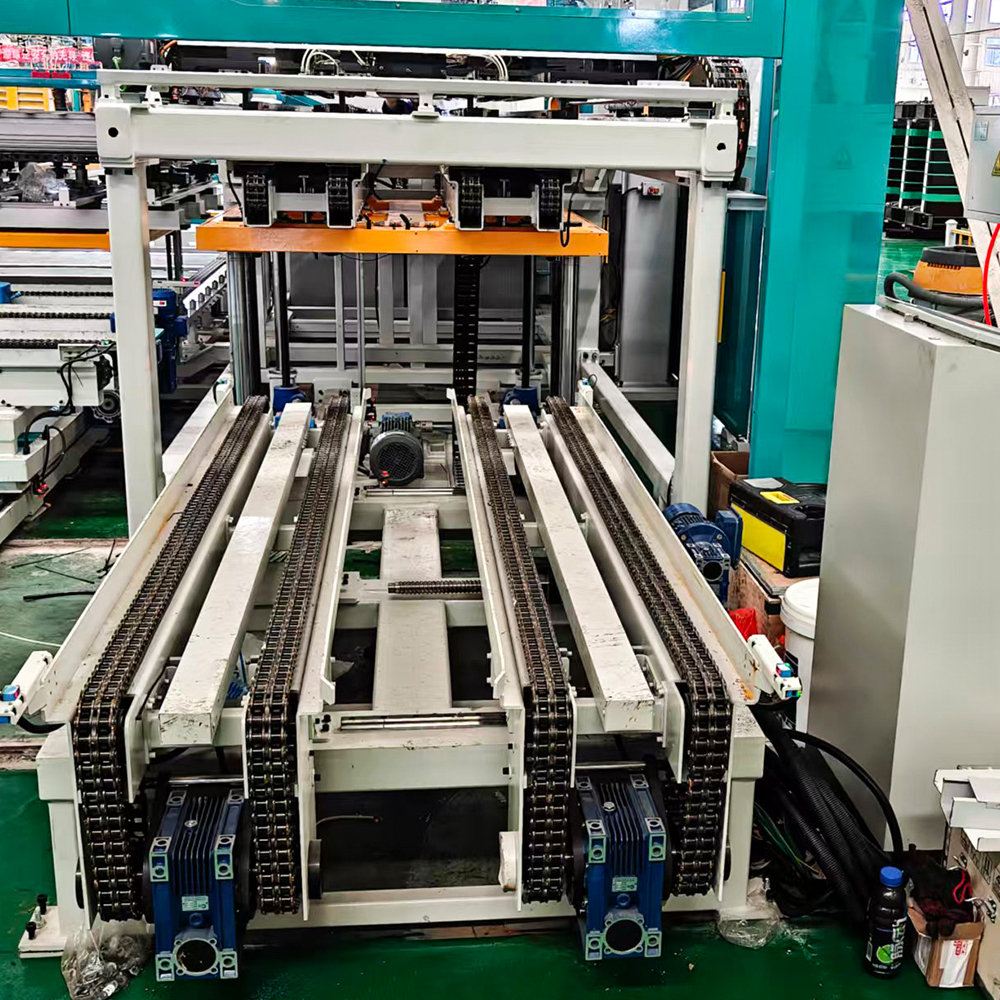
- Keskitason kuljetus: Leikatut laminaatit kuljetetaan pinoamispaikkoihin erityisillä kuljetinjärjestelmillä.
- E-Stacker-integrointi: Automaattiset pinoamislaitteet sijoittavat jokaisen laminoinnin tarkasti kasvavaan pinoon.
- Puristus ja vanteet: Valmiit pinot pakataan ja kiinnitetään jatkokäsittelyä varten.
Pinoamisjärjestys E-tyypin ytimille
Tyypillinen automaattinen pinoamisjärjestys noudattaa systemaattista kaavaa:
- Keskijalkalaminaatiot syötetään ja sijoitetaan E-pinoon.
- Pinottavat kuljettimet asettuvat uudelleen vastaanottamaan ulomman jalan laminaatit.
- Ulkojalkojen laminaatit on kerrostettu ytimen molemmille puolille.
- Pohjalaminaatiot pyörivät ja sijoitetaan pohjaan.
- Yläikeen laminaatit asetetaan erilliseen pinoon.
- Prosessi toistuu jokaiselle kerrokselle rakentaen ydin kerros kerrokselta.
Tämä sarja, joka suoritetaan satoja tai tuhansia kertoja ydintä kohti, vaatii useiden kuljettimien ja paikannusjärjestelmien tarkan koordinoinnin. Nykyaikaiset linjat saavuttavat tämän koordinoinnin integroidun tiedonhallinnan ja reaaliaikaisen ohjauksen avulla.
Laadunvalvonta ydinten pinoamisessa
Laadunvarmistus pinoamisen aikana on välttämätöntä muuntajan suorituskykytavoitteiden saavuttamiseksi. Useita kriittisiä parametreja on seurattava ja valvottava koko prosessin ajan.
Kriittiset laatuparametrit
- Pinon korkeuden tarkkuus: On vastattava suunnitteluvaatimuksia tiukkojen toleranssien sisällä.
- Tasojen kohdistus: Jokainen laminointi on sijoitettava tarkasti alla olevaan kerrokseen nähden.
- Aukon johdonmukaisuus: Askelmatkojen rakojen tulee olla alle 2 mm kaikissa liitoksissa.
- Purseen hallinta: Leikkauksen aiheuttamat purseet on minimoitava osittaisen purkauksen estämiseksi.
- Pinon tiiviys: Puristusvoimaa on kohdistettava tasaisesti sydämen poikki.
- Suorakulmaisuus: Magneettipiirien on säilytettävä kohtisuorat suhteet.
Mittaus- ja varmistusmenetelmät
- Lasermittausjärjestelmät reaaliaikaiseen korkeuden ja sijainnin seurantaan
- Näköjärjestelmät mittojen tarkistamiseen
- Anturin palaute voiman hallintaan puristuksen aikana
- Tiedonkeruu jäljitettävyyttä ja prosessin optimointia varten
- Pinon jälkeinen mittavarmennus koordinaattimittauksella
Nämä laadunvalvontatoimenpiteet ovat tehokkaita vain, kun ne integroidaan itse pinoamisprosessiin. Anturin palautejärjestelmillä varustetut automaattiset linjat voivat havaita ja korjata poikkeamat reaaliajassa, mikä varmistaa tasaisen laadun jokaisessa tuotetussa ytimessä.
Innovaatioita ydinpinoamisteknologiassa
Viimeaikaiset innovaatiot ydinpinoamisteknologiassa ovat muuttaneet valmistusmaisemaa. Älykkäiden, täysin automaattisten tuotantolinjojen kehittäminen on merkittävä virstanpylväs alalla.
Digitaalinen integraatio ja teollisuus 4.0
Moderni core stacking lines feature direct data transfer from cutting systems to stacking equipment. This integration enables:
- Digitaalinen parametriasetus eri muuntajamalleille
- Nopea vaihto tuotetietojen välillä
- Automaattinen leikkauskulmien ja pinoamisjärjestyksen säätö
- Reaaliaikainen tiedonkeruu laadunvalvontaa varten
- Koko tuotantoprosessin keskitetty digitaalinen hallinta
Offline vs. Inline pinoaminen
- Rivin pinoaminen: Pinoamisjärjestelmä on integroitu suoraan leikkuulinjaan, mikä mahdollistaa jatkuvan tuotannon. Soveltuu suuren volyymin standardoituun ydintuotantoon.
- Offline-pinoaminen: Ydinpinot kootaan erillään leikkausprosessista. Tämä mahdollistaa joustavamman ajoituksen ja sopii suurempiin, monimutkaisempiin ytimiin.
Molemmat lähestymistavat tarjoavat selkeitä etuja, ja valinta riippuu tuotantovaatimuksista, ytimen koosta ja tilavuudesta. Jotkut valmistajat käyttävät hybridilähestymistapoja maksimoidakseen tehokkuuden eri tuotelinjoissa.
Tarkkuusytimien pinoamisen suorituskykyedut
Tarkkuus ytimien pinoamisessa parantaa suoraan muuntajan suorituskykyä. Automatisoidut pinoamislinjat tarjoavat johdonmukaisia, mitattavia etuja, jotka vaikuttavat muuntajan koko elinkaareen.
Pienemmät tyhjäkäyntihäviöt
Tarkka pinoaminen vähentää magneettista reluktanssia ja minimoi pyörrevirtahäviöt. Automatisoiduilla järjestelmillä voidaan saavuttaa noin 5 %:n häviövähennys verrattuna manuaaliseen pinoamiseen, mikä merkitsee merkittäviä energiansäästöjä muuntajan käyttöiän aikana.
Pienempi käyttömelu
Tasainen pinon tiiviys ja kohdistus vähentävät magnetostriktiovaikutuksia, jotka aiheuttavat muuntajan huminaa. Automaattisilla pinoamisjärjestelmillä rakennetuille muuntajille on dokumentoitu noin 5 desibelin melutaso.
Parannettu luotettavuus
Tarkka pinoaminen vähentää kuumien kohtien, osittaisen purkauksen ja mekaanisen väsymisen riskiä. Nämä tekijät pidentävät muuntajan käyttöikää ja pienentävät huoltotarvetta.
Tasainen laatu
Automatisoidut linjat tuottavat identtiset laatutasot kaikissa ytimissä, mikä eliminoi käyttäjän taitojen tai väsymyksen aiheuttaman vaihtelun. Tämä johdonmukaisuus on välttämätöntä asiakkaiden tiukkojen eritelmien ja sääntelyvaatimusten täyttämiseksi.
Ydinpinoamispöydät ja -laitteet
Sydänten pinoaminen vaatii vankat laitteet, jotka pystyvät käsittelemään muuntajan ytimien painon ja mitat. Pinoamispöydät tarjoavat perustan sekä manuaalisille että automaattisille kokoonpanoprosesseille.
Tärkeimmät laitteiden tekniset tiedot
- Kapasiteettialue: Pinoamispöytiä on saatavana 1 tonnista 300 tonniin ja enemmän.
- Pinoamiskorkeus: Järjestelmät voivat sovittaa pinokorkeudet jopa 1800 mm tai enemmän.
- Jalkojen lukumäärä: Laitteet voivat tukea ytimiä, joissa on jopa 5 jalkaa.
- Sijoitusmenetelmät: Pinoamistapit, sivurajoittimet ja kulmarajoittimet tarjoavat tarkan laminoinnin paikantamisen.
- Lisävarusteet: Puristusyksiköt, vannejärjestelmät ja esipinottavat säilytystelineet parantavat tuotannon tehokkuutta.
Nämä laitetiedot määrittävät valmistettavien muuntajien tyypit ja koot. Valmistajat valitsevat laitteet tuotevalikoimansa ja tuotantovaatimustensa perusteella.
Yleisiä kysymyksiä ydinten pinoamisesta ja kokoonpanolinjoista
Q1: Mitä on ytimien pinoaminen muuntajien valmistuksessa?
Sydänpinoaminen on prosessi, jossa kootaan ohuita, rakeisia sähköteräslaminaatioita muuntajan sydänrakenteeseen. Laminaatiot kohdistetaan tarkasti ja pinotaan kerros kerrokselta täydellisen magneettipiirin luomiseksi. Tämä prosessi vaatii mikronitason tarkkuuden muuntajan optimaalisen suorituskyvyn varmistamiseksi.
Q2: Mitä eroa on manuaalisen ja automaattisen ytimien pinoamisen välillä?
Manuaalinen pinoaminen luottaa siihen, että ammattitaitoiset teknikot sijoittavat jokaisen laminoinnin erikseen, kun taas automaattinen pinoaminen käyttää tarkkuuslaitteita, joissa on servoohjaus ja anturipalaute. Automatisoidut järjestelmät tarjoavat paremman johdonmukaisuuden, nopeammat tuotantonopeudet ja paremman laadunvalvonnan verrattuna manuaalisiin menetelmiin. Useimmat nykyaikaiset muuntajavalmistajat käyttävät tehomuuntajien automaattista pinoamista.
Q3: Mitä ovat porrasliitokset ytimien pinoamisessa?
Porrasliitokset ovat menetelmä, jolla ytimen vierekkäiset laminaatit menevät päällekkäin ilmarakojen pienentämiseksi ja vuovuodon minimoimiseksi. Askelalueen rako tulee pitää alle 2 mm paikallisten lämpö- ja energiahäviöiden estämiseksi. Oikea askellintojen kohdistus on välttämätöntä muuntajan tehokkuuden kannalta.
Q4: Mitkä tekijät vaikuttavat ydinten pinoamisen laatuun?
Kriittisiä tekijöitä ovat laminoinnin kohdistustarkkuus, pinon tiiviys, rakojen hallinta porrasliitoksissa, leikkauksen aiheuttamat purseet, magneettipiirien kohtisuoraisuus ja pinoamispaineen tasaisuus. Jokaista tekijää on valvottava huolellisesti muuntajan optimaalisen suorituskyvyn saavuttamiseksi.
Q5: Mitä etuja automaattinen ydinten pinoaminen on?
Automaattinen hylsyn pinoaminen takaa tasaisen laadun, eliminoi inhimilliset virheet, lisää tuotantokapasiteettia, alentaa työvoimakustannuksia ja parantaa turvallisuutta. Se tuottaa myös ytimiä, joilla on pienempi tyhjäkäyntihäviö ja pienempi toimintamelu verrattuna manuaalisesti pinotuihin ytimiin.
Q6: Kuinka sähköinen pinoaja toimii ydinkokoonpanossa?
E-pinoaja integroituu hylsyn leikkauslaitteiston kanssa laminoinnin sijoittamiseksi automaattisesti hylsypinoon. Se vastaanottaa leikatut laminaatit leikkauslinjalta, kuljettaa ne pinoamisasentoon kuljettimien avulla ja kohdistaa ne tarkasti. E-pinoaja säilyttää tasaisen pinoamislaadun tuhansissa laminoinneissa.
Q7: Mikä on tyypillinen pinoamisjärjestys E-tyypin muuntajan sydämelle?
E-tyypin ytimen pinoamisjärjestys sisältää vuorottelevat keskijalkalaminaatiot ulompien jalkojen laminointien kanssa tietyssä kuviossa. Kuljettimet kuljettavat jokaisen laminoinnin sille tarkoitettuun asentoon, jolloin järjestelmä pyörii keski-, ulko- ja ikeen sijoittelun välillä. Tämä sekvenssi rakentaa ydintä kerros kerrokselta, kunnes täysi korkeus on saavutettu.
Q8: Mitä laadunvalvontatoimenpiteitä käytetään ydinten pinoamisessa?
Laadunvalvontatoimenpiteitä ovat reaaliaikainen lasermittaus korkeuden seurantaa varten, näköjärjestelmät mittojen todentamiseen, anturipalaute voimanhallintaan ja tiedonkeruu jäljitettävyyttä varten. Nämä järjestelmät havaitsevat ja korjaavat poikkeamat pinoamisprosessin aikana varmistaakseen tasaisen laadun.
-
mobiili
+86-18351152766
-
Sähköposti
479279940@qq.com
-
Osoite
No.3 Park, Jiangcunin kylä, Liangxun kaupunki, Jiangyanin alue, Taizhoun kaupunki, Jiangsun maakunta, Kiina


Tekijänoikeus © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing